玻璃钢防腐针孔检测方法,电火花检测仪使用规范
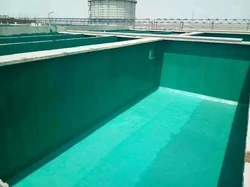
在化工储罐、污水池、管道内衬、酸洗槽等场景中,玻璃钢防腐层一旦存在针孔、气泡、裂纹或漏涂,腐蚀介质就可能从薄弱点渗入,造成鼓包、脱层甚至基体把,式方答问的”手新带傅腐蚀。很多工程问题并非材料本身不合格,而是防腐层完整性没有被严格检测。电火花检测就是发现这些肉眼难以识别缺陷的重要手段。下面用“师傅带新手”的问答方式,把玻璃钢防腐针孔检测和电火花检测仪使用规范讲清楚。
玻璃钢防腐?测检孔为什么要做电火花针孔检测?
新手:“师傅,防腐层看着挺平整,为什么还要专门测针孔?”
师傅:“因为很多针孔、微裂纹肉眼看不见,但介质却能钻进去。电火花检测仪的作用,就是在防腐层表面施加一定高压,当探头经过针孔、漏涂或过薄部位时,高压会击穿缺陷处的气隙,产生火花并报警,从而快速定位漏点。
这项检测通常要求固化完成后进行,表面应干燥、洁净,无油污、水膜和金属碎屑。检测前还要先用测厚仪确认防腐层厚度,再据此设定检测电压,避免电压过低漏检,或电压过高损伤完好涂层。”
玻璃钢防腐电火花检测电压怎么设定?
新手:“电压是不是越高越好?”
师傅:“不是。电压必须和防腐层厚度匹配。对于污水池、储罐等常见玻璃钢防腐层,厚度≤2mm时,检测电压通常采用 5000V;厚度在2~3.5mm时,可采用 <v>**<v>10000~15000V**。
如果是玻璃鳞片衬里,检测电压一般不宜小于 3000V/mm。不同项目也可能采用经验公式换算,例如 V=3249√TC,其中TC为防腐层厚度,V为检测电压。实际施工时,应以设计文件、合同技术要求和相关验收规范为准;没有明确要求时,可先做小样验证,确认不会击穿完好涂层后再正式检测。
[图片占位:玻璃钢防腐层厚度与电火花检测电压对照示意,标注≤2mm采用5000V、2~3.5mm采用10000~15000V]
电火花检测仪现场操作有哪些关键步骤?
新手:“现场检测时,最容易忽略什么?”
师傅:“第一步是接地。被检金属基体必须良好接地,小体积工件要绝缘支撑后再接地,否则回路不通,检测会失真。
第二步是自检。开机后先将探头靠近裸金属,确认有火花和声光报警,再开始检测。
第三步是匀速扫查。探头应垂直贴紧涂层表面移动,速度一般不大于 0.3m/s,焊缝、拐角、阴阳角、法兰边等部位要重点检查。
第四步是标记与修补。发现报警点立即标记,修补后需复测,直至无火花为止。检测结束后要先关闭高压,再对探头放电,严禁在易燃易爆环境中使用。”
检测不合格该怎么处理?
新手:“如果测出针孔,是不是整片都要返工?”
师傅:“不一定。通常先标记所有漏点,打磨清理后局部补涂,补涂厚度应满足设计要求,固化后再复检。某储罐改造项目在底涂层电火花检测中发现每平方米漏点超过3个,最终按规范要求对局部区域返工处理,复检合格后才进入下一道工序。
这说明,玻璃钢防腐方案里不能只写‘做几布几油’,还要把针孔检测、厚度检测、粘结检查等验收环节写清楚。选择有经验的玻璃钢防腐厂家,按规范完成电火花检测,才能真正保证防腐层连续、致密、耐久。
总结
电火花检测是玻璃钢防腐工程质量验收的重要一环。通过合理设定电压、规范接地、匀速扫查和复检修补,可以有效发现针孔、气泡、裂纹等隐蔽缺陷,避免防腐层提前失效。如果您正在制定玻璃钢防腐方案,或需要专业的玻璃钢防腐厂家提供材料、施工与检测支持,欢迎联系我们,我们将结合现场工况提供配套检测与验收建议。